Содержание
Газовая сварка и резка металлов требуют комплекта оборудования, который называется газосварочным постом. В его состав входят газовые баллоны, редукторы, предохранительные затворы, сварочные горелки и резаки, а также рукава для подачи газа. Каждый элемент газосварочного оборудования выполняет свою функцию и должен быть правильно подобран и исправен. В этой статье подробно разберём устройство и характеристики каждого элемента газосварочного поста.
Состав газосварочного поста
Газосварочный пост включает следующие элементы:
- Водяной предохранительный затвор — защищает ацетиленовый генератор и трубопровод от обратного удара пламени
- Газовые баллоны — ёмкости для хранения и транспортировки сжатых и растворённых газов
- Вентили для газовых баллонов — запорные устройства для подачи газа
- Редукторы — понижают давление газа и поддерживают его постоянным
- Сварочные горелки — смешивают кислород и горючий газ, формируют сварочное пламя
- Газовые резаки — инструмент для кислородной резки металла
- Рукава резиновые — гибкие шланги для подачи газов от баллонов к горелке или резаку
Водяные предохранительные затворы
Назначение и классификация
Предохранительные затворы — устройства, которые защищают ацетиленовый генератор и трубопровод от обратного удара пламени из сварочной горелки или резака. Обратный удар — это воспламенение ацетиленокислородной смеси в каналах горелки или резака, при котором пламя распространяется навстречу потоку газа.
Водяной затвор обеспечивает безопасность работ при газовой сварке и резке и является главной частью газосварочного поста. Он всегда включается между горелкой (или резаком) и ацетиленовым генератором или газопроводом. Если резку ведут от ацетиленового баллона, предохранительный затвор не ставят — ацетилен из баллона поступает в резак с повышенным давлением, а установленный на баллоне редуктор надёжно защищает его от пламени обратного удара.
Затворы классифицируют:
- по пропускной способности;
- по предельному давлению: низкое — не более 0,01 МПа; среднее — не более 0,07 МПа; высокое — не более 0,15 МПа.
Устройство и принцип работы
Конструкция предохранительных затворов должна отвечать следующим требованиям:
- обеспечивать минимальное сопротивление потоку газа;
- задерживать прохождение ацетиленокислородного пламени с удалением взрывчатой смеси в атмосферу;
- обеспечивать минимальный вынос воды с проходящим через затвор газом;
- обеспечивать необходимую прочность при гидравлическом испытании;
- не допускать прохождения кислорода и воздуха через затвор со стороны потребителя;
- каждый затвор должен иметь устройство для контроля уровня воды;
- все части затвора должны быть доступны для очистки, промывки и ремонта.
На корпусе каждого затвора наносятся его паспортные данные.
Принцип работы жидкостного предохранительного затвора:
Ацетилен поступает в затвор по газоотводящей трубке, проходит через обратный клапан, затем через слой воды и диск-рассекатель и выходит через ниппель в резиновый рукав резака. При обратном ударе ацетиленокислородного пламени обратный клапан прижимается под действием давления воды к седлу и препятствует проникновению ацетилена из генератора в затвор, а пламя гасится столбом воды.
Вода в затвор заливается до уровня контрольной пробки при снятом ниппеле. Пробка для слива воды расположена в нижней части корпуса.

Жидкостный предохранительный затвор работает следующим образом. Ацетилен поступает в затвор по газоотводящей трубке 1, проходит через обратный клапан 7, затем через спой воды и диск-рассекатель 4 и выходит через ниппель 3 в резиновый рукав резака. При обратном ударе а ацетиленокислородного пламени обратный клапан 7 прижимается под действием давления воды к седлу и препятствует проникновению ацетилена из генератора в затвор, а пламя гасится столбом воды Вода в затвор запивается до уровня контрольной пробки 5 при снятом ниппеле 3. Пробка 6 предназначена для слива воды.
Обслуживание сварочного оборудования для газовой сварки и резки
Газовые баллоны
Баллоны для сжатых газов
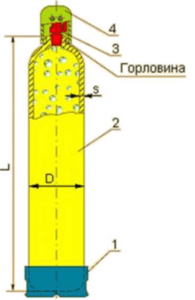
Баллоны для кислорода и других сжатых газов представляют собой стальные цилиндрические сосуды. В горловине баллона сделано отверстие с конусной резьбой, куда ввертывается запорный вентиль. Бесшовные баллоны для газов высоких давлений изготавливают из труб углеродистой и легированной стали.
Баллоны окрашивают снаружи в условные цвета в зависимости от рода газа:
| Газ | Цвет баллона |
|---|---|
| Кислород | Голубой |
| Ацетилен | Белый |
| Водород | Жёлто-зелёный |
| Пропан-бутан и другие горючие газы | Красный |
Верхнюю сферическую часть баллона не окрашивают — на ней выбивают паспортные данные. Баллон на сварочном посту устанавливают вертикально и закрепляют хомутом.
Ацетиленовые баллоны
Преимущества ацетиленовых баллонов по сравнению с ацетиленовыми генераторами — компактность и простота эксплуатации. Ацетиленовый баллон имеет такие же размеры, что и кислородный.
Ацетиленовый баллон заполняют пористой массой из активированного древесного угля (290–320 г на 0,001 м³ вместимости баллона) или смесью угля, пемзы и инфузорной земли. Массу в баллоне пропитывают ацетоном (225–300 г на 0,001 м³ вместимости баллона), в котором хорошо растворяется ацетилен. Ацетилен, растворяясь в ацетоне и находясь в порах пористой массы, становится взрывобезопасным, и его можно хранить в баллоне под давлением 2,5–3,0 МПа.
Пористая масса должна быть инертной по отношению к металлу баллона, ацетилену и ацетону и не давать осадка в процессе эксплуатации.
При открывании вентиля баллона ацетилен выделяется из ацетона и поступает через редуктор и рукав в резак или горелку. Ацетон остаётся в порах пористой массы и растворяет новые порции ацетилена при последующих наполнениях баллона газом.
Для уменьшения потерь ацетона во время работы ацетиленовые баллоны необходимо держать в вертикальном положении. При отборе ацетилена из баллона уносится часть ацетона в виде паров, что уменьшает количество ацетона при последующих наполнениях. Чтобы снизить эти потери, ацетилен следует отбирать со скоростью не более 1,7 м³/ч.
Для определения количества ацетилена баллон взвешивают до и после наполнения газом. Разница в весе соответствует количеству ацетилена в баллоне в килограммах. Остаточное давление в баллоне должно быть не менее 0,05 МПа.
Вентили для газовых баллонов
Вентиль — запорное устройство, которое служит для наполнения баллонов газом, подачи газа в резак или горелку и сохранения в баллоне сжатых и сжиженных газов.
Вентили кислородных баллонов изготавливают из латуни. Сталь для деталей вентиля применять нельзя — она сильно корродирует в среде сжатого влажного кислорода. Ацетиленовые вентили изготавливают из стали. Запрещается применять медь и сплавы, содержащие более 70% меди, так как при контакте с ацетиленом образуется взрывчатое соединение — ацетиленовая медь.
Принцип работы баллонных вентилей одинаков, однако они различаются материалом, присоединительной резьбой и способом уплотнения.
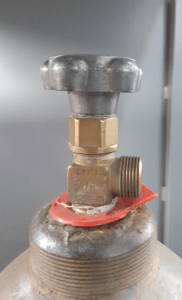
Устройство вентиля кислородного баллона
Кислородный вентиль изготовляют из латуни, так как латунь в отличие от стали не горит в среде сжатого кислорода. Маховики и заглушки допустимо изготовлять из стали, алюминиевых сплавов и пластмасс.
Вентиль состоит из корпуса со штуцером. К штуцеру, имеющему правую резьбу, присоединяется с помощью накидной гайки кислородный редуктор. В корпусе установлен клапан с уплотнителем. На верхнюю часть корпуса наворачивается накидная гайка, плотно прижимающая фибровую прокладку. На выступающую часть шпинделя надевается маховик, который закрепляется с помощью пружины и гайки и уплотняется фибровой прокладкой. Вентиль снабжается заглушкой.
Для открытия клапана и выхода кислорода из баллона необходимо повернуть маховик против часовой стрелки. Вращение от шпинделя к клапану передаётся муфтой. Вентиль имеет сальниковое уплотнение в виде фибровой прокладки. При работе все детали кислородного вентиля должны быть тщательно обезжирены.
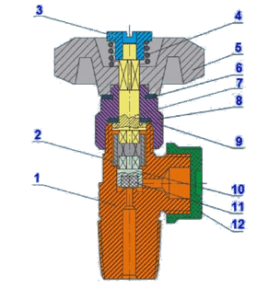
Вентиль состоит из корпуса 1 со штуцером. К штуцеру, имеющему правую резьбу, присоединяется с помощью накидной гайки кислородный редуктор. В корпусе установлен клапан 10 с уплотнителем 11. На верхнюю часть корпуса наворачивается накидная гайка 8, плотно прижимающая фибровую прокладку 9. На выступающую часть шпинделя 7 надевается маховик 5, который закрепляется с помощью пружины 4 и гайки 3 и уплотняется фибровой прокладкой 6. Вентиль снабжается заглушкой 12 Для того, чтобы открыть клапан для выхода кислорода из баллона, необходимо повернуть маховик 5. Открывается вентиль поворотом маховика против часовой стрелки. Вращение от шпинделя 7 к клапану передается муфтой 2. Вентиль имеет сальниковое уплотнение в виде фибровой прокладки 9.
При работе все детали кислородного вентиля должны быть тщательно обезжирены
Устройство вентиля ацетиленового баллона
Ацетиленовый вентиль изготовляют из стали. Применение сплавов меди с содержанием более 70% недопустимо.
Ацетиленовый вентиль состоит из корпуса, шпинделя. Нижняя часть шпинделя имеет уплотнитель из эбонита, который выполняет роль клапана. В качестве сальника применяют кожаные прокладки, прижимаемые сальниковой гайкой и шайбой к сальниковому кольцу.
В нижнюю часть корпуса вентиля вставляется прокладка из войлока, которая выполняет роль фильтра. Войлочный фильтр и сетка крепятся с помощью стального кольца. На боковой грани корпуса вентиля имеется кольцевая выточка, в которую вставляется прокладка штуцера из кожи или другого эластичного материала. К этой прокладке прижимается входной штуцер ацетиленового редуктора.
Редуктор к ацетиленовому баллону крепится с помощью хомута, снабжённого специальным нажимным винтом. Для вращения шпинделя применяют торцовый ключ, надеваемый на выступающую верхнюю квадратную часть шпинделя. Ацетиленовый вентиль имеет отличную от других типов вентилей резьбу, что исключает возможность установки его на другие баллоны.
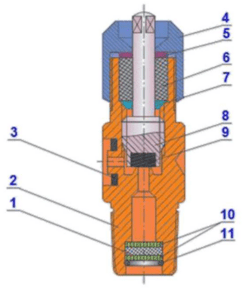
В нижнюю часть корпуса вентиля вставляется прокладка из войлока, которая выполняет роль фильтра. Войлочный фильтр 1 и сетка 10 крепятся с помощью стального кольца 11. На боковой грани корпуса вентиля имеется кольцевая выточка, в которую вставляется прокладка штуцера 3, изготовляемая из кожи или другого эластичного материала. К этой прокладке прижимается входной штуцер ацетиленового редуктора. Редуктор к ацетиленовому баллону крепится с помощью хомута, снабженного специальным нажимным винтом. Для вращения шпинделя 8 применяют торцовый ключ, надеваемый на выступающую верхнюю квадратную часть шпинделя.
Ацетиленовый вентиль имеет отличную от других типов вентилей резьбу, что исключает возможность установки его на другие баллоны.
Редукторы для газовых баллонов
Классификация редукторов
Редукторы служат для понижения давления газа, отбираемого из баллонов или газопровода, и поддержания этого давления постоянным независимо от снижения давления газа в баллоне.
По конструкции бывают редукторы однокамерные и двухкамерные. Двухкамерные редукторы имеют две камеры редуцирования, работающие последовательно, дают более постоянное рабочее давление и менее склонны к замерзанию при больших расходах газа.
Согласно ГОСТ 13861-89 редукторы для газопламенной обработки классифицируются:
| Признак классификации | Типы |
|---|---|
| Принцип действия | Прямого и обратного действия |
| Назначение и место установки | Баллонные (Б), рамповые (Р), сетевые (С), центральные (Ц), универсальные высокого давления (V) |
| Редуцируемый газ | Ацетиленовые (А), кислородные (К), пропан-бутановые (П), метановые (М) |
| Схема редуцирования | Одноступенчатые с механической установкой давления (О), двухступенчатые с механической установкой давления (Д), одноступенчатые с пневматической установкой давления (З) |
| Конструкция | Безрычажные и рычажные, беспружинные и пружинные |
| Давление газа перед редуктором | Высокого давления (16,5–40 МПа) и среднего давления (1,5–4 МПа) |
Редукторы отличаются друг от друга окраской корпуса и присоединительными устройствами для крепления к баллонам. Цифры в маркировке редукторов указывают их максимальную пропускную способность в м³/ч.
Устройство и принцип работы
Редуктор обратного действия работает следующим образом. Газ из баллона поступает в камеру высокого давления и препятствует открыванию редуцирующего клапана. Для подачи газа в резак необходимо вращать по часовой стрелке регулирующий винт, который вворачивается в крышку. Винт сжимает нажимную пружину, которая выгибает гибкую мембрану вверх. При этом передаточный диск со штоком сжимает запорную пружину, поднимая клапан, который открывает отверстие для прохода газа в камеру низкого давления.
Открыванию клапана препятствует не только давление газа в камере высокого давления, но и запорная пружина, более слабая, чем нажимная пружина.
Рабочее давление на заданном уровне поддерживается автоматически:
- Если отбор газа в резак уменьшится, давление в камере низкого давления повысится, нажимная пружина сожмётся, мембрана выпрямится, а передаточный диск опустится. Редуцирующий клапан под действием запорной пружины прикроет седло клапана, уменьшив подачу газа.
- При увеличении отбора газа процесс автоматически повторяется.
Давление в камере высокого давления измеряется манометром высокого давления, а в камере низкого давления — манометром рабочего давления. Если давление в рабочей камере превысит допустимое, предохранительный клапан сбросит газ в атмосферу.
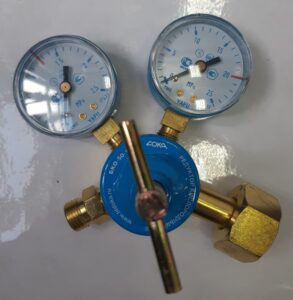
Цифры в маркировке редукторов указывают их максимальную пропускную способность в м3/ч.
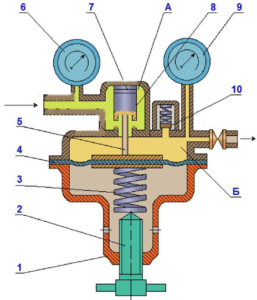
Редуктор обратного действия работает следующим образом. Газ из баллона поступает в камеру высокого давления А и препятствует открыванию редуцирующего клапана 8. Для подачи газа в резак необходимо вращать по часовой стрелке регулирующий винт 2, который вворачивается в крышку 1. Винт сжимает нажимную пружину 3, которая, в свою очередь, выгибает гибкую мембрану 4 вверх. При этом передаточный диск со штоком 5 сжимает запорную пружину 7, поднимая клапан 8, который открывает отверстие для прохода газа в камеру низкого давления Б. Открыванию клапана препятствует не только давление газа в камере высокого давления, но и пружина 7, более слабая, чем пружина 3.
Рабочее давление на заданном уровне поддерживается автоматически. Если отбор газа в резак уменьшится, то давление в камере низкого давления повысится, нажимная пружина 3 сожмется, и мембрана 4 выпрямится, а передаточный диск опустится. Редуцирующий клапан 8 под действием пружины 7 прикроет седло клапана, уменьшив подачу газа в камеру низкого давления.
При увеличении отбора газа процесс будет автоматически повторяться. Давление в камере высокого давления измеряется манометром высокого давления 6, а в камере низкого давления Б — манометром рабочего давления 9. Если давление в рабочей камере станет выше допустимого, то с помощью предохранительного клапана 10 произойдет сброс газа в атмосферу.
Сварочные горелки
Классификация по мощности
Сварочная горелка — основной инструмент при ручной газовой сварке. В горелке смешивают в нужных количествах кислород и ацетилен. Образующаяся горючая смесь вытекает из канала мундштука с заданной скоростью и, сгорая, даёт устойчивое сварочное пламя, которым расплавляют основной и присадочный металл в зоне сварки. Горелка также служит для регулирования тепловой мощности пламени путём изменения расхода горючего газа и кислорода.
Горелки бывают инжекторные и безынжекторные. Служат для сварки, пайки, наплавки, подогрева стали, чугуна и цветных металлов. Наибольшее распространение получили горелки инжекторного типа.
| Тип горелки | Расход ацетилена, л/ч | Расход кислорода, л/ч | Наконечники |
|---|---|---|---|
| Г-1 (микромалая мощность, лабораторная) | 25–700 | 35–900 | №0–3 |
| Г-2 (малая мощность) | 25–700 | 35–900 | №0–3 |
| Г-3 (средняя мощность) | 50–2500 | 65–3000 | №1–7 |
| Г-4 (большая мощность) | — | — | — |
Также выпускаются горелки для газов-заменителей ацетилена — Г-3-2, Г-3-3. Они комплектуются наконечниками с №1 по №7.
Устройство горелки
Горелка состоит из ацетиленового ниппеля, кислородного ниппеля, рукоятки, вентиля для ацетилена, вентиля для кислорода, корпуса, накидной гайки, смесительной камеры и наконечника с мундштуком.
Кислород и ацетилен подводят к горелке по шлангам, которые надевают на ниппели. Подачу газов регулируют вентилями. Внутри корпуса горелки находится инжектор, через центральное отверстие которого в смесительную камеру поступает кислород под избыточным давлением 0,1–0,4 МПа. Ацетилен в смесительную камеру поступает с наружной части инжектора за счёт подсоса, который создаёт быстро истекающий из инжектора кислород. В смесительной камере кислород и ацетилен перемешиваются, и из мундштука истекает горючая смесь, которую на выходе поджигают.
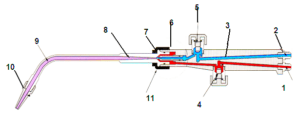
Горелка состоит из ацетиленового ниппеля 1, кислородного ниппеля 2, рукоятки 3, вентиля для ацетилена 4, вентиля для кислорода 5, корпуса 6, накидной гайки 7, смесительной камеры 8, наконечника 9 с мундштуком 10. Кислород и ацетилен подводят к горелке по шлангам, которые надевают на кислородный и ацетиленовый ниппели. Подачу газов регулируют кислородным и ацетиленовым вентилями. Внутри корпуса горелки находится инжектор 11, через центральное отверстие которого в смесительную камеру поступает кислород под избыточным давлением 0,1-0,4 МПа. Ацетилен в смесительную камеру поступает с наружной части инжектора за счет подсоса, который создает быстро истекающий из инжектора кислород. В смесительной камере кислород и ацетилен перемешиваются, и из мундштука истекает горючая смесь, которую на выходе поджигают.
Газовые резаки
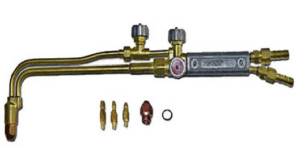
Резак — основной рабочий инструмент для кислородной резки. Он служит для смешения горючего газа с кислородом, подогрева металла по линии реза образующимся подогревающим пламенем и подачи струи режущего кислорода в зону резки.
Резаки классифицируют:
- по роду горючего газа — для ацетилена, газов-заменителей, жидких горючих;
- по принципу смешения горючего газа и кислорода — инжекторные и безынжекторные (в безынжекторном исполнении часто используются машинные резаки);
- по назначению — универсальные и специальные;
- по виду резки — для разделительной или поверхностной;
- по конструкции мундштуков — щелевые и многосопловые.
Резаки для газов-заменителей ацетилена имеют такое же устройство, как и ацетиленокислородные резаки. Их отличие — в больших проходных каналах для горючего газа в инжекторе, смесительной камере и мундштуках, благодаря чему обеспечивается необходимый расход горючего газа для получения соответствующей мощности подогревающего пламени.
Рукава для газовой сварки и резки
Классы рукавов
Резаки или горелки присоединяются к баллонам, генераторам, газопроводам при помощи гибких рукавов, которые предназначены для подачи газов и жидкого горючего (бензина или керосина) к аппаратуре.
В зависимости от назначения и условий работы рукава выпускают трёх классов:
| Класс | Назначение | Рабочее давление | Цвет маркировки |
|---|---|---|---|
| I | Горючие газы (ацетилен, пропан-бутан) | до 0,63 МПа | Красный |
| II | Жидкое горючее (бензин, керосин) | до 0,63 МПа | Жёлтый |
| III | Кислород | до 2,0 МПа | Голубой |
Технические характеристики рукавов
Рукава для кислорода имеют внутренний и наружный слои из вулканизированной резины и несколько прокладок из льняной или бумажной ткани. Ацетиленовые рукава могут не иметь тканевой прокладки.
| Внутренний диаметр, мм | Наружный диаметр, мм | Масса 1 м, кг | Рабочее давление, МПа |
|---|---|---|---|
| 6,3 | 13,0+0,5 | 0,14 | 0,63–2,0 |
| 9,0 | 18,0+1,0 | 0,24 | 0,63–2,0 |
Длина рукавов при работе от баллонов или генераторов должна быть не менее 10 м. Не рекомендуется брать рукава длиной более 20 м — излишне длинный рукав значительно понижает давление газа. При работе следует избегать крутых изгибов рукавов и размещать их так, чтобы на них не падали искры и брызги металла или шлака.
На ниппели жидкостных предохранительных затворов рукава должны плотно надеваться, но не закрепляться. Рукава необходимо периодически проверять на плотность и прочность.
Правила эксплуатации рукавов:
- недопустимо использовать кислородный рукав для подачи ацетилена, и наоборот;
- запрещается использовать кислородный рукав для подачи сжатого воздуха с последующим использованием его для кислорода;
- новые рукава перед использованием нужно продуть для удаления порошкообразного талька, которым покрывается поверхность резиновых изделий после изготовления;
- до присоединения к горелке или резаку рукава должны быть продуты рабочими газами: кислородные — кислородом, ацетиленовые — ацетиленом.
Пример обозначения рукава: Рукав I-16-0,63 ГОСТ 9356-75, где I — класс; 16 — внутренний диаметр в мм; 0,63 — рабочее давление в МПа; для работы в районах с умеренным климатом. Буква «Т» перед ГОСТ означает тропический климат, «ХЛ» — холодный климат.
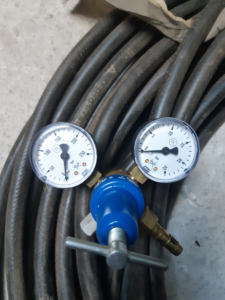
Технические характеристики наиболее распространённых рукавов приведены в таблице:
|
Внутренний диаметр, мм |
Наружный диаметр, мм |
Масса 1 м. кг |
Рабочее давление. МПа |
|
6.3 |
13.0+0.5 |
0.14 |
0.63-2.0 |
|
9.0 |
18.0+1.0 |
0.24 |
0.63-2.0 |
Правила безопасности при работе с газосварочным оборудованием
- Водяной затвор должен всегда находиться в исправном состоянии и быть наполнен водой до уровня контрольного крана.
- Баллоны устанавливают вертикально и закрепляют хомутом. Запрещается работать с баллонами, имеющими повреждения корпуса или неисправные вентили.
- Остаточное давление в ацетиленовом баллоне должно быть не менее 0,05 МПа — это предотвращает попадание воздуха в баллон.
- Скорость отбора ацетилена — не более 1,7 м³/ч для уменьшения потерь ацетона.
- Обезжиривание деталей кислородного вентиля обязательно — масло или жир в среде сжатого кислорода могут вызвать возгорание.
- Медные сплавы с содержанием меди более 70% запрещены для деталей, контактирующих с ацетиленом — образуется взрывчатая ацетиленовая медь.
- Рукава нельзя использовать не по назначению: кислородный рукав — только для кислорода, ацетиленый — только для горючего газа.
- Редуктор должен иметь исправный предохранительный клапан для сброса газа при превышении допустимого давления.
- Искры и брызги не должны попадать на рукава — располагайте их так, чтобы избежать повреждений.
Заключение
Оборудование для газовой сварки и резки требует правильного подбора и регулярного обслуживания. От исправности предохранительных затворов и герметичности рукавов напрямую зависит безопасность работ. Подробно о технологии процесса читайте в статьях «Техника газовой сварки» и «Особенности и режимы газовой сварки различных металлов», а об обслуживании оборудования — в «Обслуживание сварочного оборудования для газовой сварки и резки».
Рекомендуемые статьи:
Газопламенная сварка и резка металлов
Маркировка сварочного оборудования
Особенности и режимы газовой сварки различных металлов
